3 典型自动化生产线设计方案
3.1 铝合金浇铸自动化生产线
3.1.1 浇铸基础知识
将铝锭加热熔化,铝液温度控制在740~750℃,倒入模具内,冷却成型。
常见的摩托车发动机的壳体就是采用重力浇铸成型的。
深度阅读:
- 浇勺种类:https://www.cad2d3d.com/post-1373.html
- 铝合金浇铸自动化方案注意事项:https://www.cad2d3d.com/post-1062.html
- 浇铸现场除尘出气装置:https://www.cad2d3d.com/post-1194.html
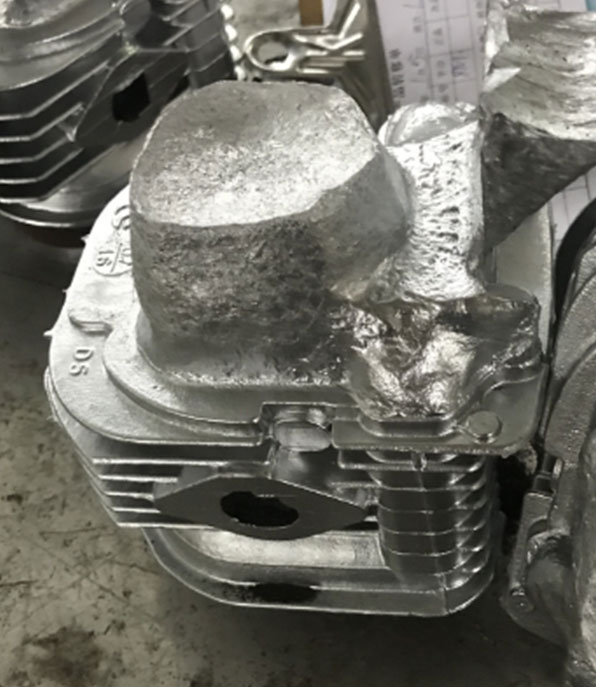
图50发动机缸体铸件
铝合金浇铸主要涉及到熔炼炉、保温炉、浇铸机、模具等。
铝合金浇铸自动化生产线目前还是人机结合,人工完成模具吹扫、刷涂料、放滤网、取件,机器人完成铝水自动浇铸。
3.1.2 发动机缸体浇铸工艺流程
人工取件机→人工清扫模具→人工刷涂料→人工放滤网→人工预约浇铸→器人从保温炉取液→机器人浇铝水→浇勺氧化皮吹扫
铝合金铸件后续工序:冷却→震砂→切冒口
3.1.3 发动机缸体浇铸生产线组成及布局
发动机缸体铝合金浇铸自动化生产线由保温炉、机器人(含基座、第七轴、浇勺)、去氧化皮装置、安全防护装置和电气控制系统组成。
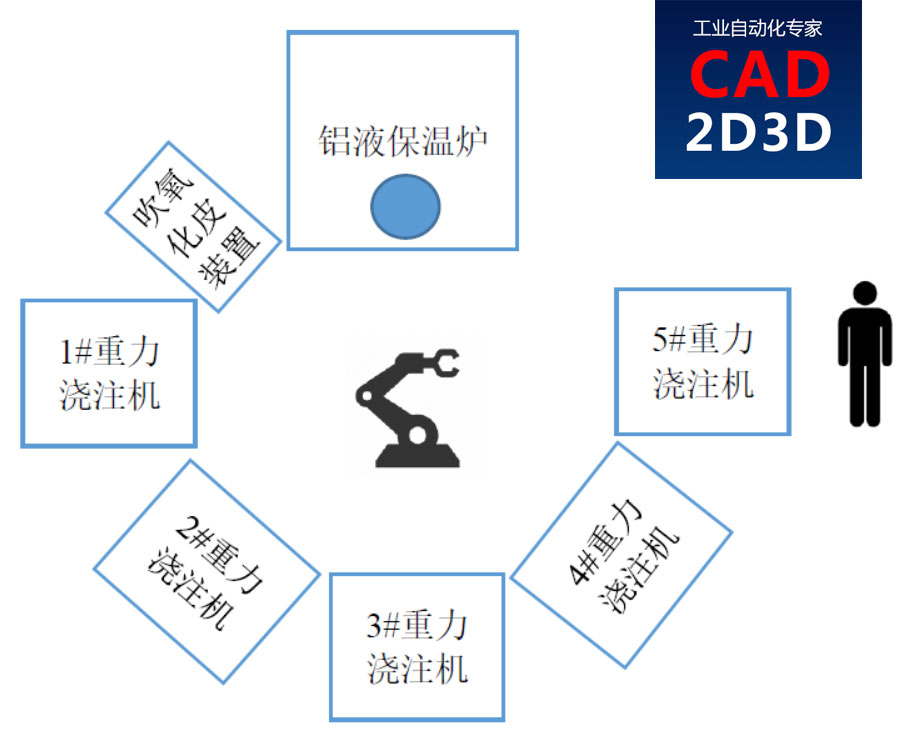
图51浇铸自动化生产线布局
3.1.4 浇铸节拍时序
单台浇铸机工作节拍为180s,机器人给完成1台浇铸机的浇铸需要用时35s,因此1台机器人可满足5台浇铸机的浇铸。
表5机器人节拍时序表
| 序号 | 机器人动作 | 时间s | 备注 |
| 1 | 机器人从等待位行走至保温炉取液位 | 3 | |
| 2 | 机器人取液 | 6 | |
| 3 | 机器人行走至浇铸机接液口 | 10 | |
| 4 | 机器人将铝液倒入模具内 | 6 | |
| 5 | 机器人行走至吹氧化品装置 | 3 | |
| 6 | 浇勺吹氧化皮 | 5 | |
| 7 | 机器人返回初始位 | 2 | |
| 合计 | 35 |
表6浇铸机节拍时序表
| 序号 | 浇铸机动作 | 时间s | 备注 |
| 1 | 浇铸机开模 | 2 | |
| 2 | 人工取件 | 5 | |
| 3 | 人工吹扫 | 5 | |
| 4 | 人工刷涂料 | 10 | |
| 5 | 人工放滤网 | 5 | |
| 6 | 机器人浇铸 | 6 | |
| 7 | 浇铸机合模 | 2 | |
| 8 | 冷却 | 145 | |
| 合计 | 180 |
铝合金浇铸节拍计算说明:
重力浇铸机生产节拍120s~180s,而机器人在35s~40s之间,一般都是1台机器人给4~5台重力浇铸机浇铝水。
3.1.5 浇铸自动化配套设备详述
3.1.5.1 保温炉
表7 保温炉规格参数表(仅供参考)
| 序号 | 项目内容 | 规格值 | 备注 |
| 1 | 铝液保持容量 | 4000kg | |
| 2 | 出铝量 | 1.0t/h | |
| 3 | 取水口离地面高 | 约500mm | |
| 4 | 取水口铝液温度 | 700~720℃ | |
| 5 | 控温精度 | ±5℃(自动控温) | |
| 6 | 取水口铝液和保持室(炉膛)铝液的温度差 | ≤20℃ | |
| 7 | 升温速度 | 8~12℃/h | |
| 8 | 取水口、除气室铝液温度差 | ≤15℃ | |
| 9 | 除气室铝液温度 | 710~740℃ | |
| 10 | 燃烧及温度控制方式 | 自动点火变频器调速 | |
| 11 | 电源 | 3P 380V 50Hz | |
| 12 | 电力消耗 | ≤2kw/h | |
| 13 | 烧嘴功率 | Max 20×10000kcal/h | |
| 14 | 使用燃料 | 天燃气(实际热值8400kcal/Nm3,供气压力7~9kPa,流量10~12Nm3/h) | |
| 15 | 燃气消耗 | ≤10±1.0m3/h(保温状态,加入铝液温度需≥680℃) | |
| 16 | 炉内氧化烧损(无故障连续工作3h以上) | ≤0.8%(保温状态,加入铝液时除外) | |
| 17 | 保温炉外壁温度 | ≤环境温度+35℃ |
3.1.5.2 重力铸造机
重力铸造机指实现金属型重力浇铸的开、合模及取件的机器。
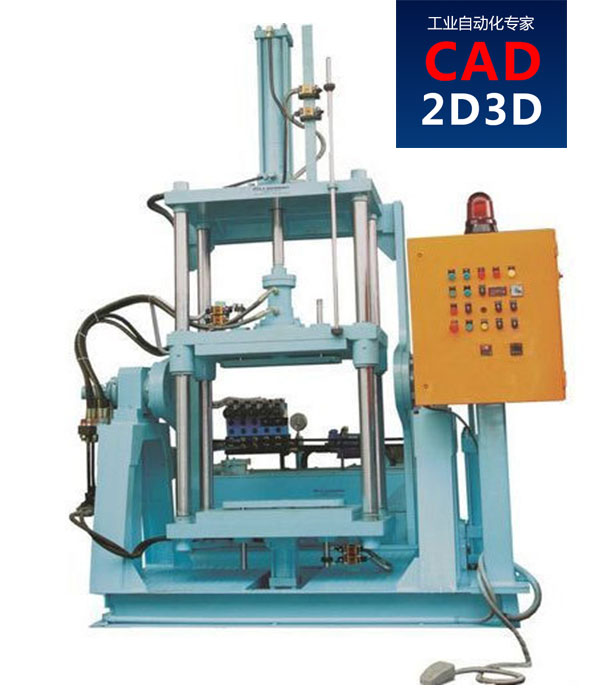
图52翻转式重力浇铸机
3.1.5.3 机器人
浇铸机器人需要选用防护等级IP67的铸造版机器人,根据第7轴和浇勺的重量及尺寸选择合适的机器人,一般第七轴重量70kg,铝水重量30kg,通常可以选用FANUC R-2000iC/165F机器人。
3.1.5.4 第7轴及液面探针
第七轴是用来旋转浇勺的,为了减少高温铝水对机器人的影响,第七轴长度通常在500mm以上。
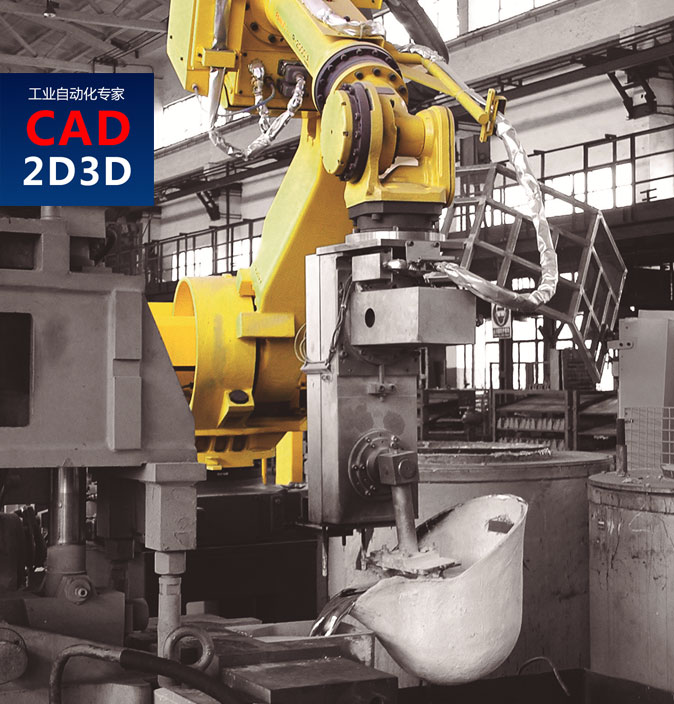
图53机器人第七轴及浇勺
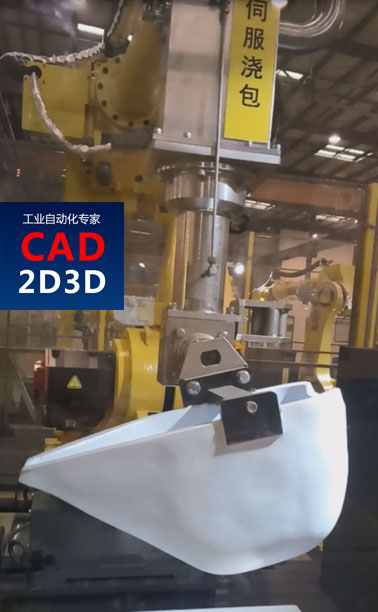
图54机器人浇勺
液面探针用来检测铝水液面高度,采用金属导电的原理,当探针接触到铝水后,电路接通,发出到位信号,机器人开始要求铝液。另外越来越多的保温炉自带了液面高度检测传感器,采用非接触式激光位移传感器,精度±3mm,实时检测液面高度。
3.1.5.5 浇勺
浇勺使用来舀铝水的,分不锈钢材质和陶瓷材质,不锈钢材质浇勺较重,而且保温性能不如陶瓷浇勺,但陶瓷浇勺价格较贵且易碎。
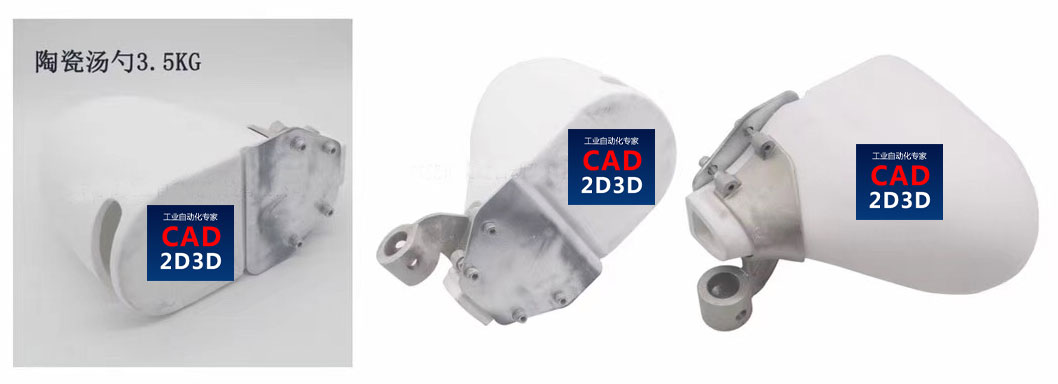
图55陶瓷浇勺
3.1.5.6 吹氧化皮装置
采用压缩空气将浇勺表面的氧化皮吹掉,吹扫动作由电磁阀控制,时间长短可在触摸屏上修改。
压缩空气吹管可以直接将固定在第7轴上,调整吹管末端角度,对准浇勺表面氧化皮,将其吹掉,或者单独做一个吹氧化皮的装置,内部四周布置若干压缩空气吹管,机器人将浇勺放到吹氧化皮装置内,压缩空气将浇勺表面氧化皮吹掉。
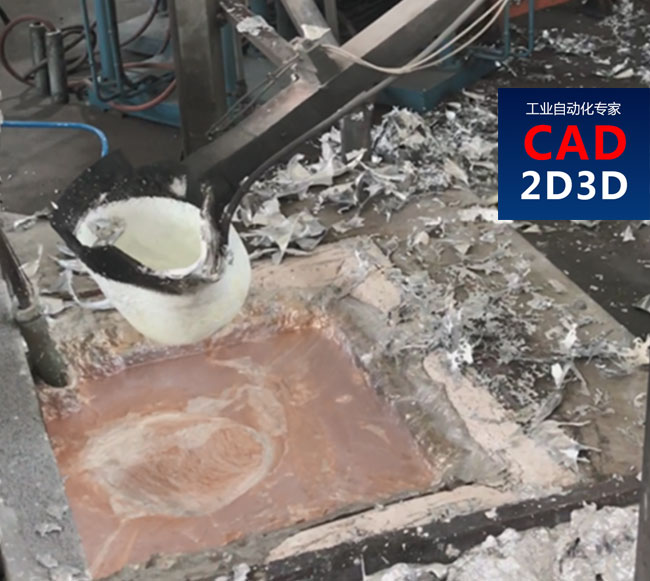
图56铝合金氧化皮
更多精彩内容请参见完整版教材。《工业机器人系统集成自动化生产线方案设计大师》教材获取方法:关注微信公众号 CAD2D3D,回复 方案大师 获取本教材。
 圆柱齿轮减速机型号泰工KAF107-89.68-5.5KW减速机配件齐全
 BLD1-87-1.5减速机马达BLD1-87-2.2,BLD1-59-1.1
 泰兴泰隆牌齿轮减速机变速机KF03KT03KTK03
作者:尚延伟
转载请注明:
文章作者:尚延伟,原文链接:https://www.cad2d3d.com/post-1563.html
留言说明:
如对本文有疑问,可关注微信公众号 喜爱的CAD 直接留言即可。手机扫描下方二维码直接关注 喜爱的CAD。
也可以直接发邮件给我,我的邮箱18036678070@cad2d3d.com

可能感兴趣的文章
 三头六臂!哪吒再世!国产6臂机器人 MIRO U 惊艳全球
 压力管道行业装卸臂(鹤管)类相关产品手册、规格书和操作使用说明书等
- LNG装车橇中的BOG管线是什么意思?
 轴和孔不一定是圆柱形的,也可以是方形、三角形或其他形状
 FANUC Robot 200iB 机器人技术规格书下载,运动半径、负载和外形图
- 闸阀、截止阀的结构形式 OS&Y 、IS&Y是什么意思? 外螺纹阀杆及阀轭阀门内部结构
- 再次暴击,没有创造性,专利又被驳回了,太难了
 SMC在京东开店了,价格公开透明,没有秘密可言了
- 方案大师:2.4.3 机器人、机械手、地轨、手爪等结构和原理详述
- 辊筒输送机最大速度 18m/min
- 老外设计的砂型自动组芯生产线,和我大学金工实习的场景不一样啊
- 被密封管螺纹标准上的2个的基准平面图搞晕了,原来将内外两个螺纹的图放在一起看,基准平面的含义一下了通俗易懂了
更多最新发布: 工业机器人及自动化生产线方案大师
-
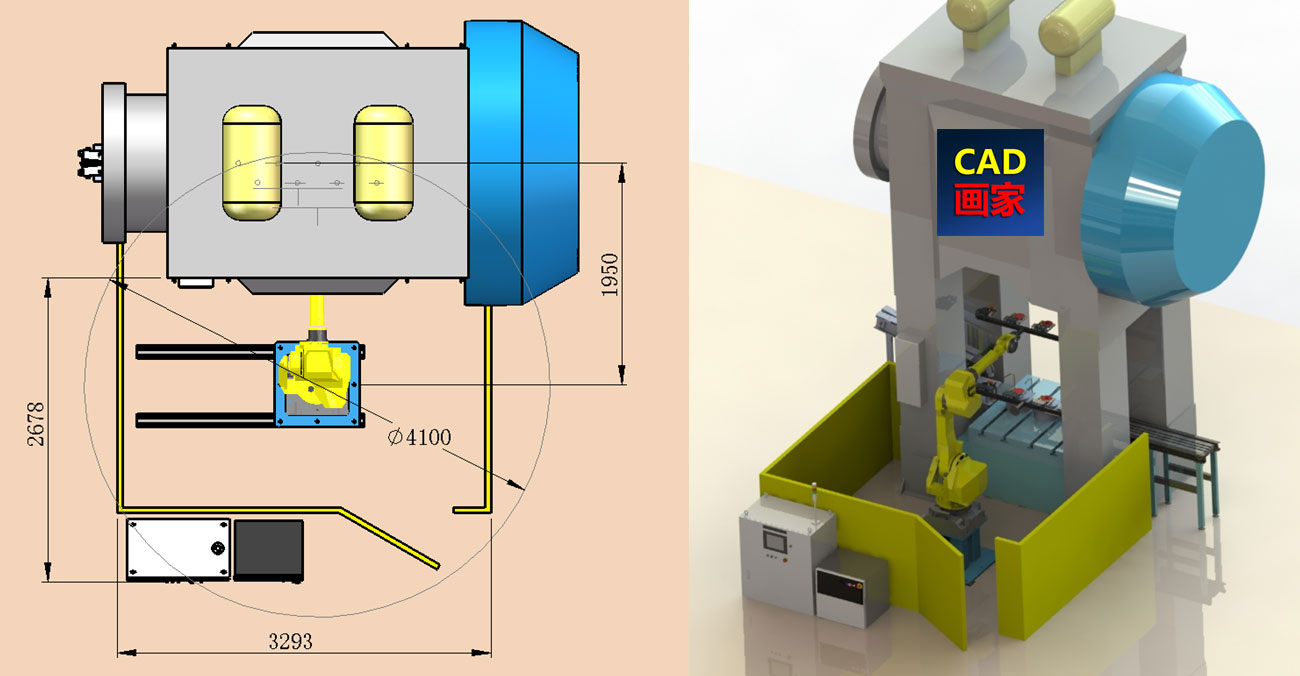 齿轮锻造自动化生产线方案设计,如何利用机器人实现锻造自动化
-
方案大师 第3.8节:机器人打磨去毛刺方案设计
-
方案大师 第3.7节:机器人喷涂单元方案设计
-
方案大师 第3.6节:机器人焊接单元方案设计
-
方案大师 第3.5节:机器人码垛拆垛自动化生产线设计
-
方案大师 第3.4节:机加工自动化生产线设计
-
方案大师 第3.3节:锻造自动化生产线的设计方法和流程
-
方案大师 第3.2节:铝合金压铸自动化生产线设计
-
方案大师:3 典型自动化生产线设计方案 3.1 铝合金浇铸自动化生产线
-
方案大师:2.4.6 自动化生产线信息化建设
-
方案大师:2.4.5 物流转运设备大全
-
方案大师:2.4.4 自动化配套设备装置大全
 本站所有资源一键获取,含3D模型、设计软件和案例视频等
 支付宝现金红包,又疯狂“大面积”送钱了!人均 1-20 元 (无套路/每天能领)
 《工业机器人系统集成&自动化生产线方案设计大师》第2版免费送,机器人及自动化技术人员必备教材
 气动控制阀手动操作机构内部构造,手动自动切换原理,含视频演示及免费三维模型
 《装车橇设计大师》教材发布,压力元件组合装置设计,石油化工行业技术人员必备
 LNG装车橇3D模型免费下载,SolidWorks源文件下载,STEP通用3D模型文件下载
 AutoCAD 2025 免费版+注册机 安装程序免费下载,附下载地址及安装教程
 SolidWorks 2024 SP2.0 免费版免费下载及安装教程
 API干式阀3D模型免费下载,SolidWorks源文件,Stp通用格式
 机械手 Z 轴行程放大机构3D模型 SolidWorks 源文件免费下载
 谐波减速机 3D 模型 SolidWorks 源文件免费下载,含 stp 通用格式,结构看似简单,实则脑洞大开
 发那科机器人 FANUC 离线编程 动画仿真模拟软件 ROBOGUIDE V9 免费下载
 公差分析(WC、RSS、6Sigma)和公差分配(权重因子、最小成本)方法及计算表格下载